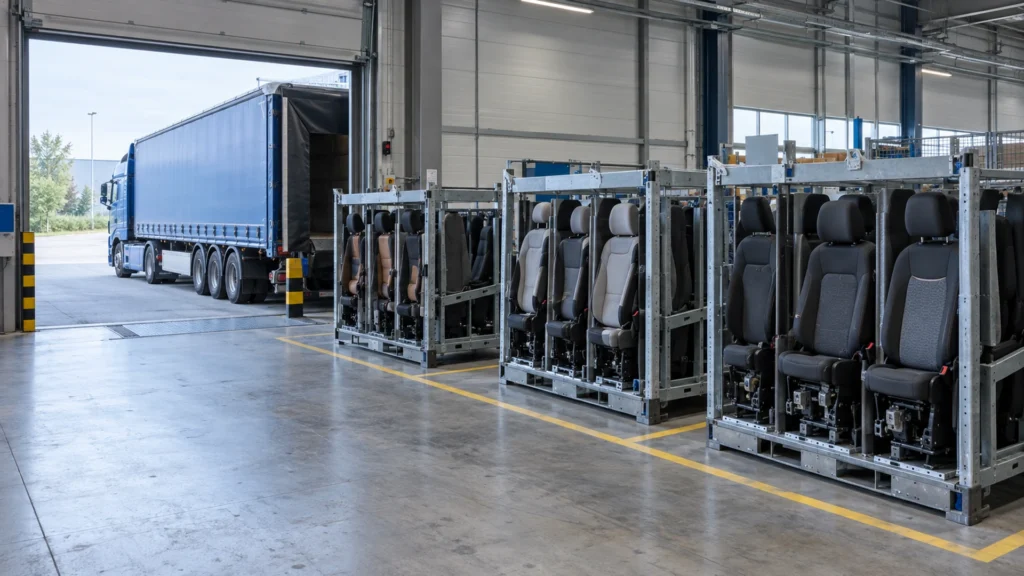
Komponenty mogą dotrzeć na czas, we właściwej ilości i nadal wymagać przełożenia przed montażem. Dzieje się tak, gdy dostawa nie odzwierciedla kolejności pobierania części. W tekście poznasz różnicę między Just-in-Time a Just-in-Sequence oraz ustalenia, które pomagają powiązać aktualne dane z fizycznym układem komponentów i reagować na zmianę planu. Sama punktualność transportu nie przesądza o zgodności z sekwencją.
Just in Time a Just in Sequence – co dokładnie je różni?
Just-in-Time (JIT) i Just-in-Sequence (JIS) dotyczą synchronizacji przepływu materiałów z produkcją, ale stawiają różne wymagania. W JIT kluczowe są właściwy materiał, potrzebna ilość i moment dostępności. JIS dodaje do nich kolejność, w jakiej komponenty mają być wykorzystane przy montażu. Różnica obejmuje więc nie tylko termin, lecz także dane sterujące dostawą, identyfikację części, ich układ w nośniku i sposób reagowania na zmianę planu.
JIT: właściwy materiał, potrzebna ilość i moment zapotrzebowania
Just-in-Time oznacza dostarczanie i przemieszczanie materiałów w rytmie zapotrzebowania produkcji: we właściwe miejsce, w potrzebnej ilości i wtedy, gdy są potrzebne. Nie chodzi zatem wyłącznie o punktualny przyjazd pojazdu. Istotna jest synchronizacja przepływu części z procesem wytwarzania. JIT może uwzględniać kolejność użycia komponentów, a jego stosowanie nie oznacza automatycznie likwidacji wszystkich zapasów. Zakres buforów zależy od organizacji danego procesu.
JIS: kolejność montażu jako dodatkowe wymaganie procesu
Just-in-Sequence rozszerza wymagania JIT o zgodność dostarczanych lub udostępnianych komponentów z kolejnością ich montażu. Liczy się zatem nie tylko to, czy zestaw właściwych części dotarł na czas, ale też czy można pobrać je w wymaganym porządku. W procesie sekwencyjnym informacja o dostawie obejmuje kolejność, a przygotowanie komponentów i nośnika powinno ją odzwierciedlać. JIS nie jest z definicji lepszy od JIT – jego zasadność zależy od sposobu zasilania montażu i wymagań zakładu.
Na czas, ale nie w kolejności: gdzie powstaje problem?
Załóżmy, że stanowisko montażowe potrzebuje komponentów w kolejności A – B – C. Dostawca przekazuje komplet na czas, lecz w nośniku części są ułożone jako C – A – B. Ilość i warianty mogą się zgadzać, a mimo to dostawa nie odpowiada wymaganej sekwencji w punkcie, w którym komponenty mają być pobierane. To hipotetyczny przykład: o zgodności nie przesądza sam układ na samochodzie ani godzina przyjazdu, lecz miejsce, w którym proces wymaga zachowania kolejności. Może to być punkt przy stanowisku, ale zakład nie musi oczekiwać bezpośredniej dostawy na linię – sposób przekazania trzeba określić dla konkretnego przepływu. Jeśli części można uporządkować po odbiorze, znaczenie ma również to, kto i gdzie odpowiada za tę czynność oraz czy zostawia ona czas na przygotowanie montażu. Bez takich uzgodnień określenie „dostawa JIS” nie mówi jeszcze, na jakim etapie sekwencja ma być poprawna. Przy ocenie procesu trzeba więc oddzielić przyjazd na bramę od dostępności komponentów w uzgodnionym punkcie użycia.
Od prognozy do obowiązującej sekwencji: jakie informacje sterują dostawą?
W procesie sekwencyjnym przygotowanie dostawy zależy od tego, jakie dane otrzyma dostawca i która ich wersja jest aktualna. Prognoza pomaga planować, ale sama nie musi być instrukcją do pakowania i wysyłki. Potrzebny jest uzgodniony przepływ informacji: od zapotrzebowania, przez operacyjne wywołanie i ewentualne korekty, po przygotowanie oraz przekazanie komponentów.
Prognoza zapotrzebowania nie jest finalnym wywołaniem dostawy
Prognoza zapotrzebowania wspiera planowanie, lecz nie musi zawierać ostatecznej instrukcji realizacji. Operacyjne wywołanie dostawy może wskazywać materiał, ilość, czas i miejsce, a w procesie JIS także wymaganą kolejność. Dokumentacja SAP opisuje rozróżnienie między takim żądaniem a wywołaniem sekwencyjnym oraz możliwość jego aktualizowania. Dlatego strony powinny uzgodnić, które dane służą do prognozowania, a które uruchamiają przygotowanie konkretnego zestawu. Sposób przekazywania informacji, w tym komunikaty elektroniczne, zależy od ustaleń i wdrożenia; nie ma jednego formatu obowiązującego w każdym zakładzie.
Która wersja sekwencji obowiązuje i jak przekazać korektę?
Samo otrzymanie nowszej informacji nie rozstrzyga jeszcze, czy zastępuje ona wcześniejszą instrukcję i czy można ją wykonać. Strony powinny ustalić, kiedy sekwencja staje się obowiązująca, jak oznacza się jej wersje oraz jak potwierdza się przyjęcie korekty. W opisywanym przez SAP procesie wywołania mogą być aktualizowane, a finalna kolejność wiąże się ze stabilizacją planu lub rozpoczęciem produkcji. To przykład procesu, nie uniwersalny termin zamrożenia. Szczególnie ważne jest określenie, kto ocenia wpływ zmiany na już grupowane lub pakowane komponenty: aktualizacja danych nie zmienia automatycznie ich fizycznego układu.
- Prognoza zapotrzebowania: informacja do planowania ilości i przewidywanego terminu potrzeb.
- Wywołanie sekwencyjne: operacyjne wskazanie materiałów, ilości, czasu, miejsca i kolejności.
- Aktualizacja: przekazanie korekty oraz ustalenie, która wersja sekwencji jest obowiązująca.
- Przygotowanie nośnika: kompletowanie i układanie komponentów według przyjętej wersji danych.
- Przekazanie: udostępnienie dostawy w punkcie uzgodnionym dla danego procesu.
Komponent, pozycja sekwencji i miejsce w nośniku muszą do siebie pasować
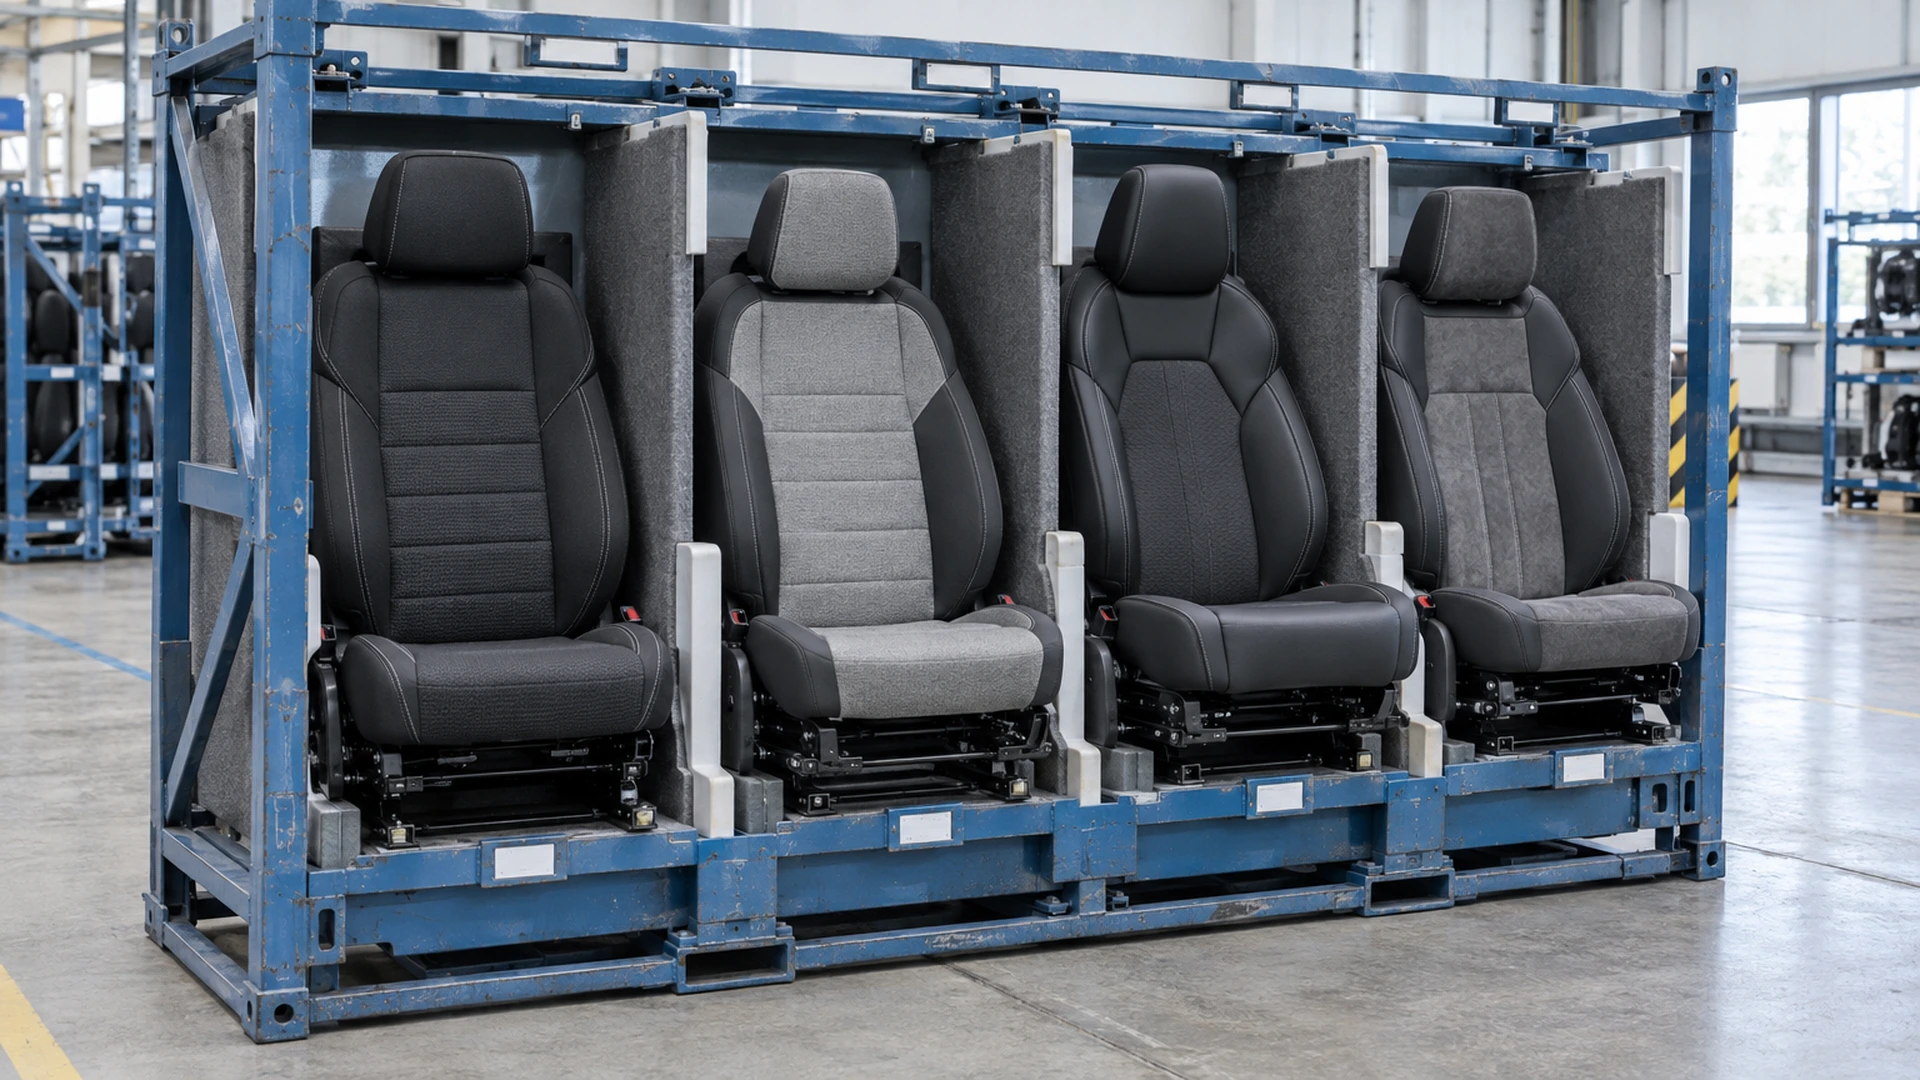
Wymóg JIS musi być widoczny nie tylko w danych, lecz także w fizycznym przygotowaniu komponentów. Oznaczenie całej palety nie wystarczy, jeśli jej zawartość jest pomieszana albo części nie da się pobierać w potrzebnej kolejności. Trzeba powiązać konkretny komponent z miejscem w sekwencji i pozycją w nośniku, a następnie sprawdzić, czy układ pozostanie czytelny podczas rozładunku. Szczegółowy sposób oznaczania i rozmieszczenia zależy od procesu, dlatego powinien zostać uzgodniony między stronami.
Identyfikacja części to dopiero początek
Identyfikator części pozwala ustalić, co znajduje się w dostawie, ale sam nie mówi, kiedy dany komponent ma zostać użyty ani gdzie leży. W zależności od procesu warto powiązać identyfikator części lub wariantu z numerem sekwencji, identyfikatorem nośnika i konkretną pozycją w jego wnętrzu. Dzięki temu można odróżnić dwa podobne komponenty i sprawdzić, czy każdy zajmuje przypisane mu miejsce. To zakres informacji do uzgodnienia przez uczestników przepływu, a nie uniwersalny zestaw pól wymagany na każdej etykiecie.
Pakowanie i załadunek podporządkowane kolejności pobierania
Nawet poprawnie skompletowane części mogą być trudne do wykorzystania, jeśli rozmieszczenie w nośniku nie odpowiada kolejności pobierania. Przy przygotowaniu dostawy trzeba więc uzgodnić orientację nośnika, dostęp do poszczególnych pozycji przy rozładunku oraz to, jak kolejność pakowania przełoży się na pobieranie komponentów. Znaczenie ma również sposób załadunku: po dostarczeniu nie powinien utrudniać dostępu do części potrzebnych jako pierwsze. Jeżeli układ wymaga przełożenia komponentów przed montażem, warto określić, gdzie i po czyjej stronie odbywa się ta czynność. Nie ma jednej reguły, takiej jak FIFO czy LIFO, właściwej dla każdego procesu JIS.
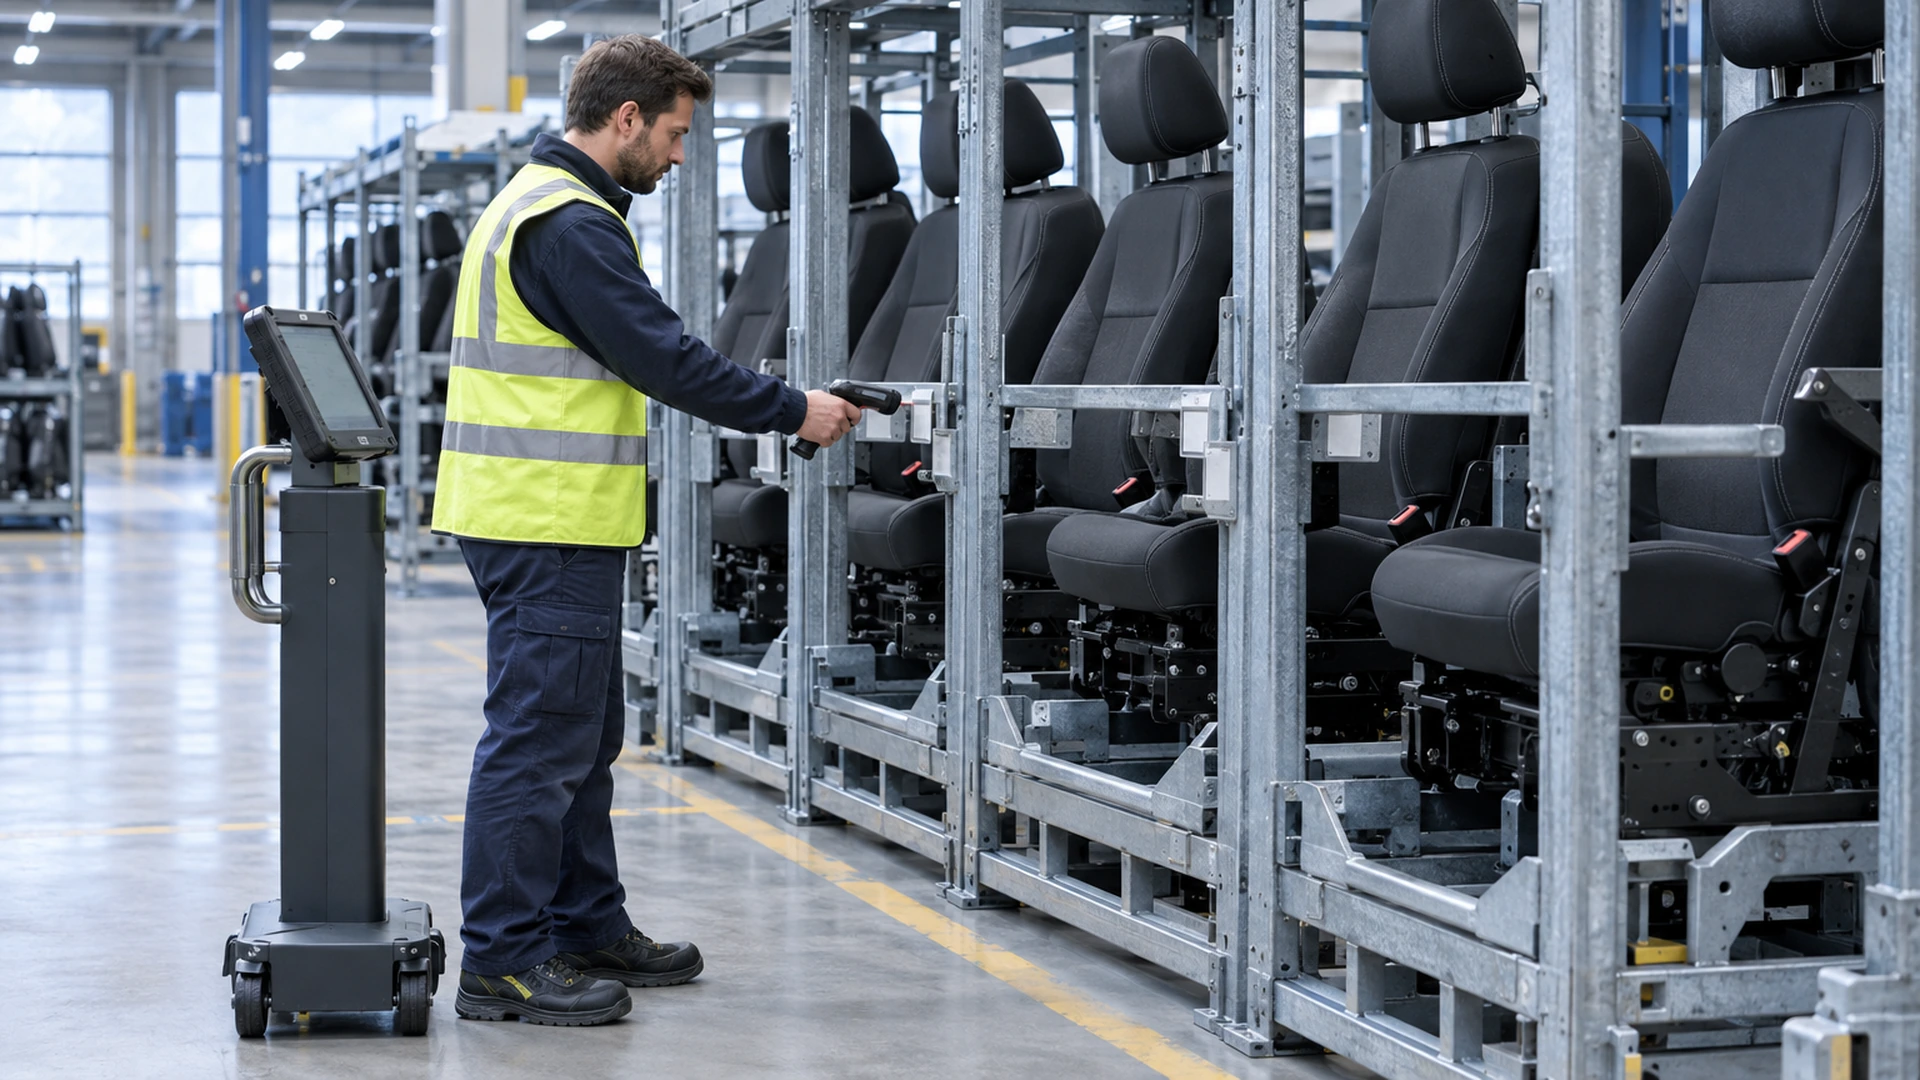
Jak sprawdzić zgodność dostawy z sekwencją?
Kontrola dostawy sekwencyjnej powinna odpowiadać na dwa odrębne pytania: czy komponent jest właściwy oraz czy znajduje się na przypisanej mu pozycji w wymaganej kolejności. Potwierdzenie samej tożsamości części nie wykryje zamiany miejsc ani luki w sekwencji. Dlatego zakres sprawdzeń warto określić dla etapów, na których można jeszcze skorygować błąd – na przykład podczas kompletowania i pakowania, przed przekazaniem nośnika albo w uzgodnionym punkcie odbioru. Kontrola może obejmować porównanie zawartości z obowiązującą wersją wywołania i potwierdzenie kompletności kolejnych pozycji. Skanowanie identyfikatorów może w tym pomagać, ale jest jednym z możliwych narzędzi, a nie warunkiem definicyjnym JIS. Istotne jest też ustalenie, kto potwierdza wynik, komu zgłasza niezgodność i czy po korekcie wymagane jest ponowne sprawdzenie. W ten sposób błąd można odnieść nie tylko do konkretnej części, lecz także do jej miejsca w sekwencji i wersji danych, według której przygotowano dostawę.
- Niewłaściwy wariant komponentu w pozycji przypisanej do danej sekwencji.
- Brak wymaganej pozycji lub komponentu w przygotowanym zestawie.
- Powtórzony numer sekwencji, który wskazuje na możliwą lukę lub duplikat.
- Zamienione miejsca komponentów w nośniku względem kolejności pobierania.
- Rozbieżność między zawartością nośnika a obowiązującą wersją wywołania.
Zmiana kolejności montażu: znaczenie ma moment jej wprowadzenia
Zmiana planu montażu wpływa na dostawę w różny sposób zależnie od tego, czy komponenty są jeszcze kompletowane, już ułożone w nośniku, czy zostały wysłane. Im bardziej zaawansowane przygotowanie fizyczne, tym ważniejsze staje się sprawdzenie, czy nowe dane odpowiadają rzeczywistej zawartości. Stabilność sekwencji wspiera przepływ JIS, ale zmiana nie oznacza automatycznie przestoju ani konieczności ponownego przewozu – reakcję należy uzgodnić dla danego procesu.
Przed pakowaniem: aktualizacja instrukcji przygotowania
Jeśli korekta kolejności dociera przed pakowaniem, można uwzględnić ją w instrukcji kompletowania i ułożyć komponenty według nowego planu. Warunkiem jest jasne wskazanie, która wersja danych obowiązuje oraz potwierdzenie, że informacja dotarła do osób przygotowujących nośnik. Warto też uzgodnić, jak postępować, gdy wcześniejsze wywołanie zostało już pobrane do realizacji. Sama data wysłania korekty nie przesądza, że została przyjęta i wdrożona; potwierdzenie ogranicza ryzyko przygotowania dostawy według nieaktualnej kolejności.
Po przygotowaniu nośnika: dane mogą już nie odpowiadać ułożeniu
Po ułożeniu komponentów w nośniku zmiana sekwencji może sprawić, że oznaczenia i fizyczna zawartość przestaną do siebie pasować. Trzeba wtedy ocenić, czy wystarczy aktualizacja danych, czy konieczne jest przełożenie części, poprawienie oznaczeń i ponowna kontrola. Zależy to od zakresu zmiany oraz od tego, czy nośnik można bezpiecznie i czytelnie przygotować ponownie. Zapisanie nowej kolejności w systemie samo w sobie nie zmienia ułożenia komponentów, dlatego przed przekazaniem dostawy należy ustalić, kto wykonuje korektę i jak potwierdza jej zakończenie.
Po wysyłce: uzgodniona reakcja zamiast automatycznego ponownego przewozu
Gdy informacja o zmianie dociera po wysyłce, strony powinny najpierw ustalić, czy sekwencję da się skorygować w punkcie odbioru lub dalszego przygotowania. Możliwe rozwiązanie zależy od procesu: może obejmować ponowne uporządkowanie komponentów albo wykorzystanie uzgodnionego bufora. Zapas przy linii nie jest tym samym co zabezpieczenie w innym miejscu łańcucha, więc należy określić, gdzie dostępne są części i kto może nimi dysponować. Nie każda korekta wymaga ponownego przewozu; potrzebne jest uzgodnione postępowanie wyjątkowe, uwzględniające fizyczny układ dostawy i czas jej udostępnienia.
Transport dedykowany może wspierać JIS, ale go nie definiuje
Transport dedykowany może pomóc dopasować przewóz do uzgodnionego zlecenia, ale sam nie przesądza o realizacji JIS. Pojazd może przyjechać o właściwej porze i przewozić komplet właściwych komponentów, a mimo to ich układ nie odpowiada kolejności pobierania na montażu. O zgodności decyduje cały uzgodniony przepływ: kiedy i gdzie części mają być dostępne, w jakiej kolejności oraz czy ich fizyczne rozmieszczenie zostanie zachowane do określonego punktu przekazania. Zakład, dostawca i organizator transportu powinni ustalić również, kto odpowiada za zmianę układu, jeśli jest potrzebna po odbiorze. SPEEDMAG organizuje krajowy i międzynarodowy transport drogowy, w tym transport dedykowany; sam wybór takiej formy przewozu nie oznacza jednak zarządzania sekwencją montażową ani kontrolowania komponentów. Dlatego wymagania JIS należy opisać osobno od parametrów przewozu, wskazując punkt dostępności części i sposób przekazania ładunku.
Co uzgodnić między zakładem, dostawcą komponentów i organizatorem transportu?
Przed uruchomieniem przepływu warto przełożyć wymaganie „dostawa w sekwencji” na konkretne ustalenia między zakładem, dostawcą komponentów i organizatorem transportu. Sama nazwa JIS nie określa, gdzie kolejność ma być zachowana, kto przygotowuje nośnik ani jak postępować po zmianie planu. Zakres uzgodnień powinien odpowiadać organizacji montażu: jeśli komponenty można uporządkować w punkcie odbioru, trzeba wskazać, kto i na jakiej podstawie to robi; jeśli mają być dostępne już w określonym układzie, trzeba przekazać odpowiednie dane i zadbać o ich zgodność z fizyczną zawartością. Poniższa lista jest praktyczną podstawą rozmowy, nie uniwersalną specyfikacją JIS. Warto doprecyzować ją także o potwierdzanie przekazania i obsługę wyjątków, tak aby każda strona znała swoje zadania, a aktualizacja kolejności nie pozostała wyłącznie zmianą w systemie.
- Ustal punkt i moment dostępności komponentów; odróżnij przyjazd na bramę od przekazania w miejscu uzgodnionym dla procesu.
- Wskaż źródło oraz obowiązującą wersję sekwencji, a także identyfikatory części, wariantów i ich pozycji.
- Opisz układ oraz orientację nośników, sposób pobierania komponentów i uzgodnione kontrole zawartości.
- Uzgodnij potwierdzenia przekazania, kanał zgłaszania zmian i sposób potwierdzania, że korekta została przyjęta.
- Przypisz odpowiedzialność za korekty danych i fizyczne ułożenie; określ reakcję na opóźnienie, lukę lub zmianę kolejności, w tym ewentualny bufor.
JIT synchronizuje dostępność właściwego materiału i potrzebnej ilości z zapotrzebowaniem produkcji. JIS dodaje do tego zgodność z kolejnością montażu – dlatego terminowa dostawa nie potwierdza jeszcze, że komponenty można pobierać w wymaganym porządku. Sekwencja musi być czytelna zarówno w obowiązujących danych, jak i w fizycznym układzie części, a zmiana planu powinna uruchamiać uzgodnioną reakcję, nie tylko aktualizację informacji. Przed wyborem organizacji przewozu warto określić, gdzie i kiedy komponenty mają być dostępne, kto odpowiada za przygotowanie i kontrolę nośnika oraz jak potwierdza się przyjęcie korekty. Dopiero te ustalenia pokazują, jakie wymagania transport ma wspierać. Transport dedykowany może być jednym z elementów organizacji dostawy, ale sam nie zapewnia zgodności z sekwencją montażową.